专业压铸行业24年
适配规模化大批量生产
全国咨询热线:
18028784288
18028784288
专业压铸行业24年
适配规模化大批量生产
CNC 还是压铸
「这个提手,能不能不用整块铝锣,直接压出来?」
微单、单反、直播相机的上手提柄、侧手柄,都属于 3C 影像器材这一类件。要求就三条:够轻、握持刚性够、表面均匀没有流痕,孔位还得跟机身装配位对得上。三条互相牵扯:壁薄了刚性掉,厚了手感沉。
很多人以为这种件只能 CNC 锣
外形复杂又要强度的件,整块铝锣是常规做法。锣出来的件尺寸准、表面细,代价在料和工时:一块铝锭掏掉大半,刀具绕型腔铣上几小时,批量越大账越难看。
铝合金 ADC12 压铸一次成型,提手主体、加强筋、嵌件位一起出来,后加工只做局部精修和攻牙。比整块锣省料,批量也快。压铸的活大半在模具上:分型面定在哪,浇口从哪进,哪里留渣包和排气。这几处定了,打不打得满、流痕出在哪也定了。
工艺
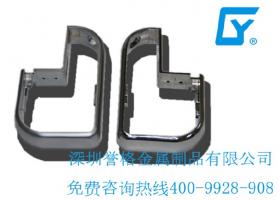
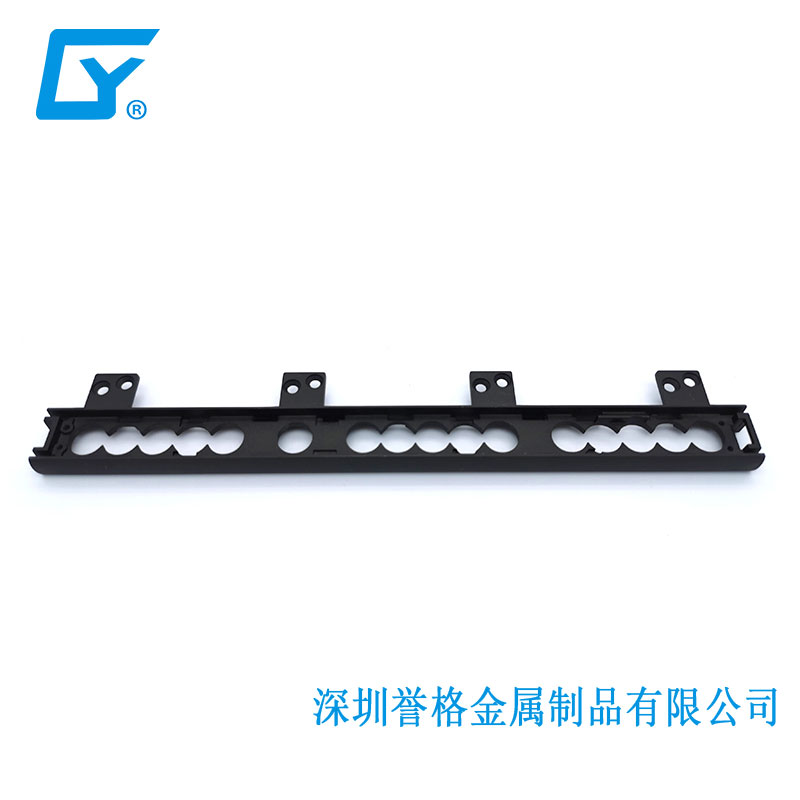
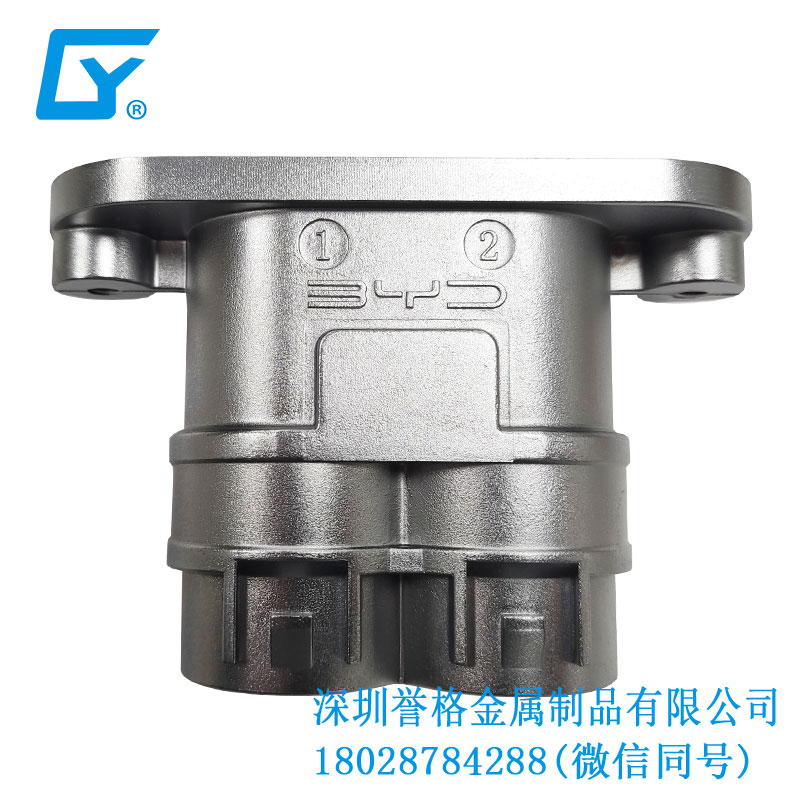
相机上手提件我们上铝合金压铸,ADC12,吨位 280T。
锌合金压铸、镁合金压铸、镁合金半固态压铸这三种我们也都做。
材料牌号
ADC12 强度足,同体积成品比锌合金轻一半左右。它硅含量高,流动性好,薄壁细筋打得满,压铸能做提手靠这一点。Zamak 3、Zamak 5 只适合对重量不敏感、还要做电镀装饰的件。锌合金密度大,压手,电镀亮是优点,长时间手持就吃亏。
壁厚与结构设计
主体壁厚铝合金压铸压得满,流痕也控得住。加强筋 1mm,根部加 R 角,深宽比不超过 3:1,基本不缩水。筋薄了打不满,厚了根部积热,冷却收缩拉出凹陷,R 角给这处留过渡。超厚实心块、深窄槽这两类结构,要么改成加强筋,要么留给后加工。实心厚块必然缩孔,调参数补不回来。
产能与交期
这类中小件在我们每月 250 万 PCS 的产能里排得开,一套模一天出几千件很常见。自有模房,压铸和后段加工分两个厂区、半小时车程。模具自家开,改结构不用等外部往返;毛坯当天进精修,交期不压在运输上。
表面处理
相机上手提常用的是钝化电泳烤漆,这道在我们自有产线上做。有些表面处理由多年合作的专业配套产线完成,驻厂跟检加来料全检,品质与交期由我们统一负责。提手天天过手汗摩擦,电泳层要均匀,边角不能露底;烤漆定色,色差要压住。
检测
孔位公差不靠眼估,用三次元、2.5D 影像测量仪这类测量仪器量。涂层附着力打百格,表面耐磨用 RCA 纸带磨,报告可查。装配位最不能出错,孔位一偏,装上去就是歪的。
常见问题
Q:我手上现在是 CNC 铝件,改压铸要动什么?
A:壁厚做均匀,厚块改加强筋,螺纹位改嵌件。原图的直角尖角也要倒圆,尖角处应力集中,脱模容易拉伤。
Q:装配孔位公差能到多少,怎么验收?
A:常规 ±0.05mm,出货用三次元、2.5D 影像测量仪全检。
Q:打样多久?量产多久?
A:打样 7–10 天,量产按模具排期安排。
轻的件在选材料、定成型方式的时候就定了,减重是结果。
支持来图来样,我们 48 小时出结果。