专业压铸行业24年
适配规模化大批量生产
全国咨询热线:
18028784288
18028784288
专业压铸行业24年
适配规模化大批量生产
压铸件在汽车行业的要求很实:气密、尺寸稳、过得了振动和盐雾,装配面还要经得起目检。汽车件这块,誉格压铸持有 IATF 16949:2016 证书,注册号 135714/A/0001/SM/ZH。客户报价单上省下来的钱,大头在开模前定的这三件事上:壁厚和结构怎么给、浇口和排气开在哪、表面处理走哪条路。
壁厚不是越薄越好
薄到临界值以后,模具就压不满。冷隔、欠铸一上来,废品加上后工序返修,比省下的铝料贵。铝的流动性本来就比锌差,薄壁位补缩难,宁可在结构上想办法,不要在壁厚上抠。客户拿着图纸问能不能再薄一点,我们一般先看那处薄壁的面积有多大、后面还有没有加强筋或螺柱要落在那一块:局部小面积,能压到 1.0 mm 上下;整面都往薄里压,机台和模具都跟不上。
铝合金压铸:吨位、模具、壁厚、成本
吨位不是越大越好,机台一大,配套的模板和压射能力都得跟着上,模具费和单件成本一起往上走,够用那一段最省。
浇口位置按料流走向定,让它从厚壁进、往薄壁走,排气槽开在料流汇合和填充的位置。常规结构壁厚落在 1.5-3.0 mm,加强位要过渡,不能从 3 mm 一步切到 1 mm,厚薄交界那一条线上铝液冷得最快,缩孔和冷隔就出在那儿;圆角给到 R0.5 以上,加强筋取主壁厚的 0.6-0.7 倍,筋厚了会缩,薄了又填不满。图纸上壁厚突变、螺柱位置不合理的地方,我们开模前会改回给客户确认。这一步放在开模前做,比开完模再改划算得多:图纸改一笔,一个电话的事;模具改一刀,是重新排产和一副模的钱。
一副铝件模具正常打8万模次,我们按模次节点保养。内浇口是铝液冲击最重的地方,位置定偏一点,冲刷就集中到浇口对面那片壁上,那一小块先塌,后面出来的件尺寸和外观都跟着变,几千模次就冲蚀。如果客户订单达到了模具寿命,我们给免费开复制模。
铝件的表面处理
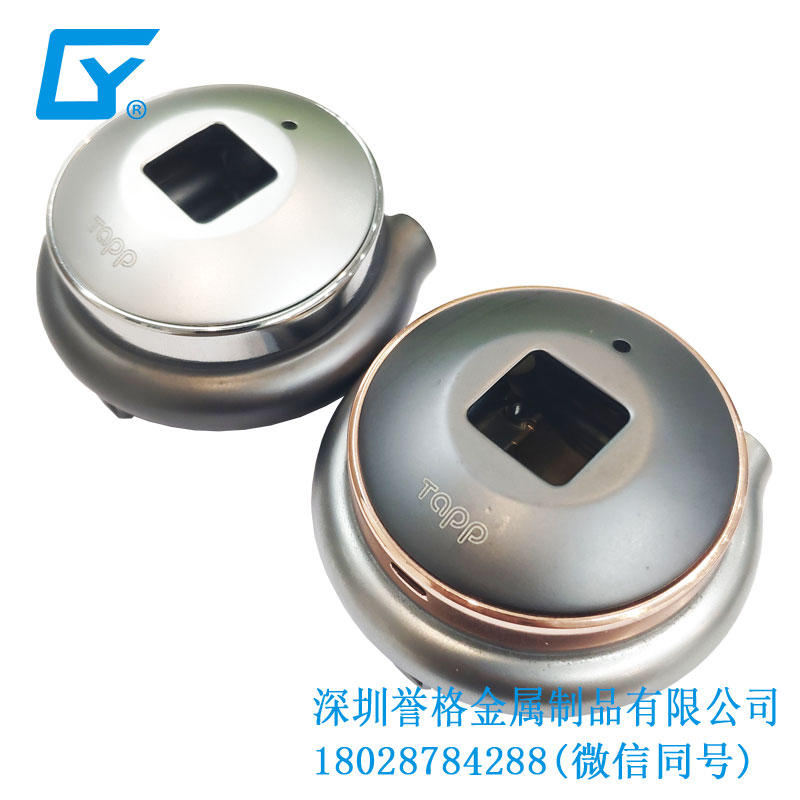
铝合金压铸件不能做电镀,能做的是烤漆、烤漆UV、电泳黑色、钝化和蒸发镀。铝表面那层自然氧化膜把镀层挡在外面,咬不住,硬上电镀一拉就掉,所以铝件走的是涂装和化学转化这一路。烤漆、烤漆UV 我们自有产线,电泳、钝化、蒸发镀由多年参股合作的专业配套产线完成,驻厂跟检 + 来料全检,品质与交期我们统一负责。
锌件能上电镀,铝件不行,这是两种材料在表面处理上最明显的分界。客户要是从锌件改铝件、或者反过来,表面处理的方案得整体换一套,照搬不过来。这几种处理的膜层厚度和耐磨表现也各不相同,先把件用在哪、要什么外观定下来,处理方式才定得准。
产能、资质
深圳做模房和压铸,东莞做披锋、CNC、抛光、烤漆、全检,两厂半小时车程。全制程工艺在自家厂内接得上,不用为一道处理外发一圈,排产和交期握在自己手上。模房在深圳这一头,开模、改模和压铸是同一套人跟的,图纸上的问题当场就能回到机台去验。客户审厂从深圳的模房走到东莞的产线,全制程一眼看全。
FAQ
Q:铝压铸最薄能做多少?
A:常规 1.5 mm 起,局部小面积可到 1.0 mm。
Q:模具从开模到出样多久?
A:一般25天开模,7-10天出首样,改模的话看改的位置。
Q:铝件能做电镀吗?
A:不能。铝件可以做烤漆、烤漆UV、电泳黑、钝化、蒸发镀这几个表面处理。
Q:报价怎么报?
A:模具和单件分开报,按图纸计算单价。
浇口位置和壁厚结构是开模前要定死的那两项,定完,成型、后加工和成本才有得谈。
支持来图来样,48 小时出结果。