专业压铸行业24年
适配规模化大批量生产
全国咨询热线:
18028784288
18028784288
专业压铸行业24年
适配规模化大批量生产
一块智能锁面板图纸
去年底有客户拿来一块智能锁面板,正面要求电镀珍珠铬,装配面公差 ±0.05,最薄处 1.0mm,问我们能不能做。这三项叠在一起,难的地方是铸件表面得干净到能上电镀:珍珠铬是亮面,铸件上留一个气孔,镀层盖不住,反而把它放大成一个亮点,整件只能报废。誉格做锌合金压铸二十多年,从开模到电镀出货是一条熟路,这类件我们先控气孔、再谈外观的顺序。
锌合金压铸不是"只能做粗件"
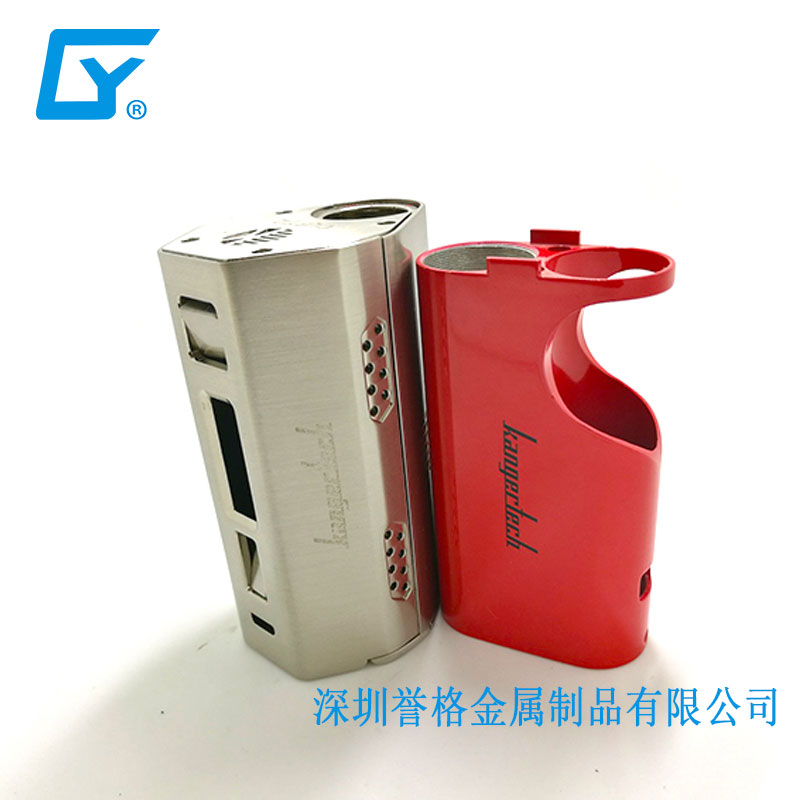
在几种压铸成型工艺里,锌合金压铸的尺寸精度和表面质量是最好的一档,薄壁和精细细节也好压。锌的流动性好,熔体温度低,进型腔时黏度小,金属液跟模壁贴合快,薄壁位置不容易出现填充不足;压出来的件棱角清晰、表面细腻,后道的打磨抛光量也小。智能锁面板、装饰件这类既看精度又看外观的件,大多做锌合金,原因就在这里。
电镀这一边,锌合金在压铸件里也是最合适的一档。锌件本身表面致密、导电性好,前处理走完就能上镀,所以客户要电镀亮面,选型方向本身就指向锌合金。
机台和牌号:Zamak 3 还是 Zamak 5
锌合金压铸机台我们有力劲 88T-280T,从精密小件到中等尺寸的外观件都能覆盖。选吨位主要看件的投影面积,件大就往上一档走,浇口位置和流道布置跟着一起改。
对比项 | Zamak 3 | Zamak 5 |
含铝量 | 约 4% | 约 4% ,另加约 1% 铜 |
抗拉强度 | 约 280 MPa | 约 330 MPa |
流动性 | 更好,薄壁细节易充满 | 略低 |
电镀表现 | 亮面均匀,常规选择 | 可电镀,尺寸稳定性更好 |
典型适用件 | 外观装饰件、复杂薄壁件 | 受力结构件、需长期尺寸稳定的件 |
我们一般这么分:外观为主、结构简单,选 Zamak 3;有装配受力、长期尺寸要稳,选 Zamak 5。两个牌号的差别在铜。Zamak 3 不含铜,流动性好,电镀出来亮面均匀,适合当外观件;Zamak 5 多加了约 1% 铜,强度和硬度都上去,尺寸稳定性更好,代价是流动性略低、镀面光泽稍逊,所以受力件、要长期保持配合精度的件用它更稳。
模具与开模
浇口位置定在外观面的背面或非装配侧,排气槽深度按锌合金流动性配。这两项直接决定气孔出不出:充型时型腔里的气体排不出去,就会留在铸件表层,镀后或者喷涂烘烤时顶出来,变成一个针孔。装配面公差靠模具精度和压铸参数一起解决,不靠后加工补,尺寸链在开模前算清楚、量在模具阶段锁死,比事后加工更省。改结构要不要动模,看动在哪:动到装配面附近,就得动模;动在不影响配合的区域,改浇口或者加排气就能解决。
成本结构
成本拆开是材料、压铸、表面处理、模具四项。材料随锌价走,报价按当天的锌价核算;压铸看件重和吨位,件越重、吨位越大越贵;模具按穴数和结构复杂度报。客户最容易估错的是表面处理,同一个白铬,做成普通亮面和做成珍珠效果,报价就不一样。
表面处理
电镀白铬、珍珠铬、枪色和真空镀这几项只配锌合金压铸件,由多年合作的专业配套产线完成。驻厂跟检盯前处理和上镀过程,来料回来再做全检,表面缺陷在这一道挑出来,不流到客户手里。品质与交期由我们统一负责,客户对接我们一家就行。
产能、资质与做过的客户
我们自有模房,老师傅平均从业十年以上,模具在自家厂内开、自己线上试,改模也不用等外协排期。装配面公差用三次元、2.5D 影像测量仪测,首件出尺寸报告,批量按批抽检,客户拿到的数据可以直接对着自己的图纸核。
FAQ
Q:Zamak 3 和 Zamak 5 差价多少,我这件该选哪个?
A:材料价差不明显,同一件产品摆出来几乎看不出差别,真正拉开成本的是后面的工艺。有装配受力、或者结构上有长期配合要求的件选 Zamak 5;纯外观、结构简单的件用 Zamak 3,流动性和镀面表现都更合适。拿不准的把图纸发过来,我们按壁厚、受力和装配关系给您定。
锌合金压铸件的外观能不能过关,压铸段就决定了大半:气孔、流痕和料纹留在铸件上,后面的电镀和喷涂都盖不住。
支持来图来样,48 小时出结果。