专业压铸行业24年
适配规模化大批量生产
全国咨询热线:
18028784288
18028784288
专业压铸行业24年
适配规模化大批量生产
客户卡在“烤漆还是烤漆UV”上
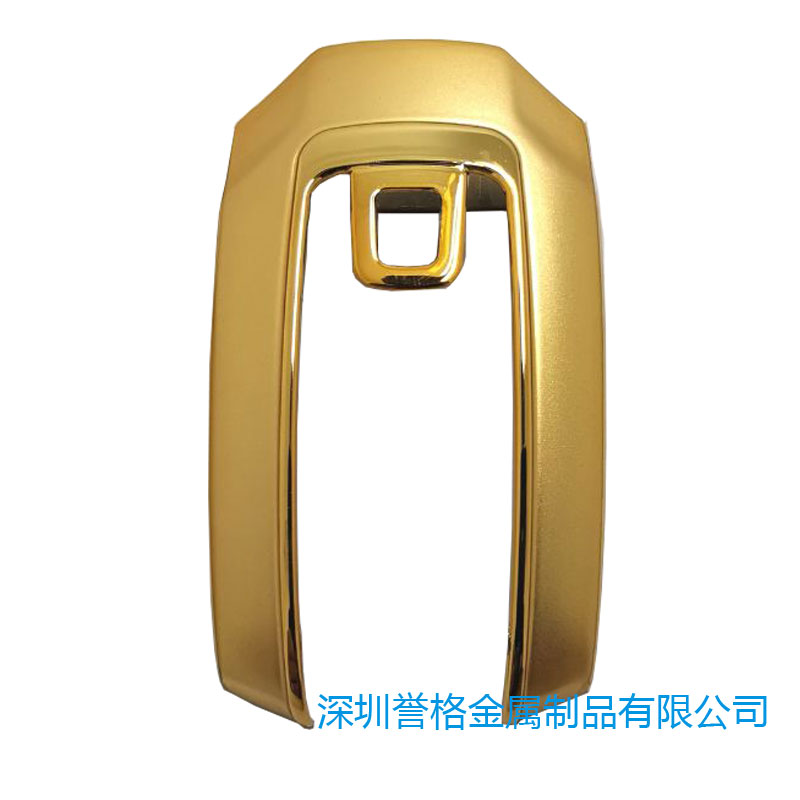
剃须刀、美容仪手柄壳这类件,客户的要求一般都写得很具体:哑光细砂质感、耐磨不掉色,外观面上还不能有颗粒和色差。压铸已经定好,就剩下就这一道没定下来:烤漆之后要不要再上一层UV。
这类产品的成本大头不在第一件,在批量。表面处理选错,第一批就出问题:颜色深浅不一,边角掉漆,手指摸几次就发亮。真返工的话,前面压铸、打磨、抛光的工和料一起废掉,良率扛不住。所以这道工序要在排产之前定,不能等做出来再改。
以为UV就是更高级的烤漆,这是最常见的一个误会
把UV当成烤漆的升级版,是很常见的理解偏差。两者不是同一套东西往上叠,固化的机理就不一样:烤漆靠烘烤让树脂交联成型,工件要在烘道里走完升温、保温、降温,节拍慢一截;UV靠紫外光引发固化,光照就定型。机理不同,做出来的膜性能和吃得下的件型,自然也不一样。
落到具体件上,两种工艺各有各的位置。平面为主、结构规整、要效率和表面硬度耐磨的件,UV更合适;异形深腔、需要靠漆遮盖底色、更看重成本的件,烤漆更稳。这里没有谁更高级,只有配不配。
锌合金压铸
我们做这类外壳走锌合金压铸。锌的流动性好,薄壁和精细细节都压得出来,尺寸精度高,铸出来的表面细腻,后道打磨抛光量小,上完表面处理外观才漂亮。
材质和表面处理得连在一起看。锌件铸态表面致密,漆咬得住,附着力好做。同样一副外观要求,材质不同,喷涂的参数和道数也得跟着改。
烤漆和UV喷涂,我们自有产线
烤漆和烤漆UV这两套工艺都在我们厂内,工件从压铸、披锋、CNC、抛光一直走到喷涂、固化、全检,中间不用出车间转场。自有产线的好处是排产自己排,客户改颜色或者插一批急单,不用等外发厂腾出空档;真出了问题,也能直接回到工序上查是哪一段、哪一桶漆。
膜厚与质感
烤漆的膜厚一般在15–25μm,哑光细砂、砂纹这些效果都能做,靠的是涂料里的消光填料和表面的微观粗糙度,喷厚了反而糊成一片。UV做细砂、珠光更顺,膜厚偏薄一点,高光面更透。薄是高光的前提,膜一厚,光就散,镜面感出不来。
验收与不良控制
验收走的都是常规项目,客户来验厂可以直接对:附着力用百格测试,划格后贴胶带撕起来,看漆膜会不会跟着被揭掉;耐磨用RCA纸带,记下磨到露底时转了多少圈;耐酒精有专项测试,用酒精加砝码配无尘布反复擦,看擦多少下露底。色差、光泽和硬度逐批抽检。
常见不良主要是缩孔、色差和边角露底。色差来自涂料批次、膜厚波动和固化能量,这三样里任何一样动一下,同一批件摆一起就能看出深浅,所以每批留色板对标准板;边角露底是走枪角度和棱线覆盖率的问题,棱线位置漆膜本来就薄,喷不到位就露底。深腔件上UV容易喷不到底,紫外光也照不进死角,那一块漆固化不透;异形件转角走烤漆,要控流挂,漆挂厚了会往下淌出泪痕。
对比项 | 烤漆(2涂2烤) | UV喷涂(3涂3烤) |
固化方式 | 烘烤交联固化 | 紫外光引发固化 |
适用件型 | 异形深腔、需遮盖的件 | 平面为主、结构规整的件 |
质感与膜厚 | 哑光细砂、砂纹,15–25μm | 细砂、珠光、高光,膜厚偏薄 |
耐磨硬度 | 稳定,耐候性好 | 硬度上来快,耐磨高 |
产能、资质与客户
我们自有模房。深圳这边做模房和压铸,东莞那边做披锋、CNC、抛光、烤漆和全检,两厂之间半小时车程。模开在自家,表面处理也在自家,中间不用外发一圈,交期和良率两头都捏得住。
ISO9001、IATF 16949汽车质量管理体系、国家高新技术企业证书都在有效期内。体系落到产线上,是一道工序一份记录、一批件一份留样,客户审厂的时候,参数能追到具体哪一天、哪台机、哪一桶漆。
FAQ
Q:同一批锌合金外壳,能不能一部分走烤漆、一部分走UV?
A:可以,按颜色和件型分开排单就行。两套工艺都在厂内,只要不是同一只件做完一半再换工艺,批次之间互不影响。要注意的是同批里两种工艺的色板要分开留,验收也分开做。
Q:客户要求500g力纸带磨100次不露底,UV扛得住吗?
A:能扛。按RCA纸带测试的口径,我们这类UV面漆能做到300次不露底,500g力磨100次在余量之内。具体到某个件还要看膜厚和漆的型号,报价之前拿样件先试一轮更准。
烤漆和UV不是谁替代谁,是配什么件
同一只外壳,工序得跟着件型走。选错的那一道,省下的钱会在返工和验厂上补回去。
支持来图来样,48小时出结果。