专业压铸行业24年
适配规模化大批量生产
全国咨询热线:
18028784288
18028784288
专业压铸行业24年
适配规模化大批量生产
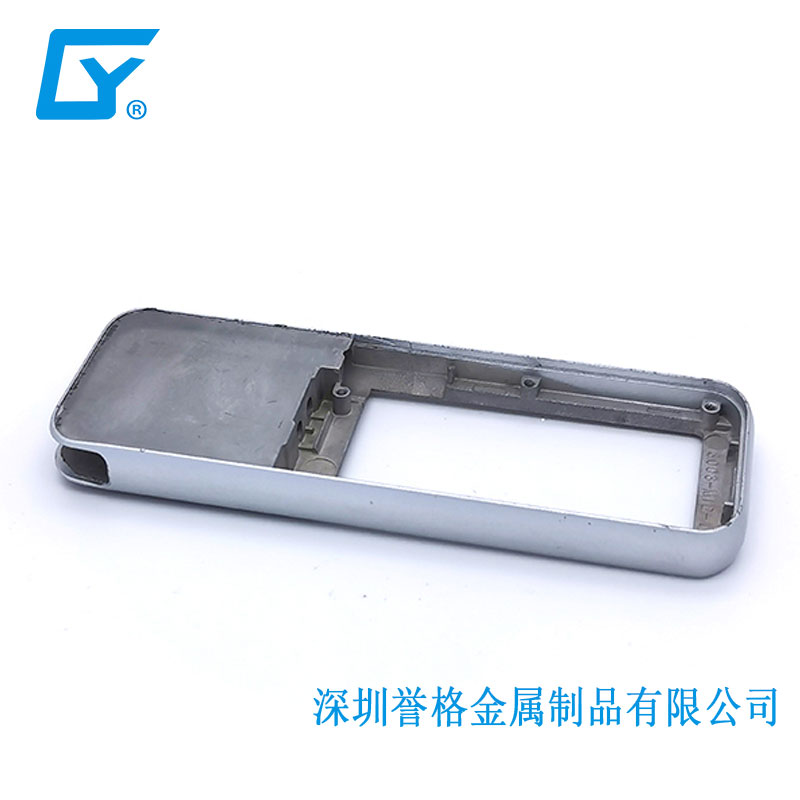
推剪刀外壳用锌合金压铸做,压铸机吨位280T,表面处理做电镀。个护外壳我们做过多年量产,德国布鲁克林(Brooklyn Soap Company)是我们的客户。
客户把图纸发过来,开口通常只问三件事:能不能做、多少钱、多久出样。真正决定这批壳好不好做的几处,图纸上不会写,得我们自己补:牌号替客户定、浇口和排气按电镀件的要求在开模前定死、测试报告把条件和原始数据一并给出来。这三件事客户没特别提,我们每次都做。
来图定制
客户拿着推剪刀图纸来问,开口常是「这个能不能做」。推剪属于个护小家电,外壳要金属质感、外观要亮,装配公差一般卡在±0.05mm。这个数主要看卡扣位和上下盖的合缝:差得多一点,合缝看得出来,按下去的手感也变。
这类外壳用锌合金压铸,压铸机吨位280T。锌合金流动性好,壁厚、密排的卡扣和筋位都填得满。推剪刀外壳内部卡扣排得密,筋位又薄,料流到末端的时候如果先冷了,那一排卡扣就缺料,装上去按不紧、声音也不对。充型这一步扎实,后面的装配才顺。
一个常被弄错的点
不少人以为外壳只要是金属件,都能电镀出镜面。实际不是这样:电镀、真空镀这类工艺只用在锌合金压铸件上,铝合金压铸件、镁合金压铸件做不了电镀。
推剪刀外壳要做亮面,材料这一步只能是锌合金。选错了后面没有补救的路:模开好、件压出来,才发现镀不上,只能重开模。
牌号、模具
做电镀亮面的推剪刀外壳,我们一般建议Zamak 3。这个牌号流动性更好,薄壁和密排的筋位填得满;不含铜,抛光之后表面更均匀,镜面才稳。
模具我们自己模房开,师傅平均从业十年以上。浇口位置和排气槽在开模阶段就按电镀件的要求定下来,不等试模再挪。这两处定得准,气孔、流痕、冷隔这几类不良在试模阶段就能压掉大半;定不准,试模改一轮、抛光再挑一轮,工期和成本都要重新算。亮面件最怕砂眼,铸件上一个小小的砂眼,电镀一放大就藏不住。
验收
电镀后的附着力做百格测试:划格、贴胶带、撕起来,看镀层会不会跟着胶带掉。耐磨用RCA纸带,记下磨穿见到基材时转了多少圈。外壳天天被手指和清洁剂碰,耐酒精测试用≥95%无水乙醇加500g砝码配无尘纱布反复擦。耐腐蚀用盐雾测试机。
誉格压铸按测试标准出报告,测试条件和原始数据一起给。条件写清楚,客户才好拿自己的验收标准来对。
资质
我们通过ISO9001、IATF 16949、国家高新技术企业认定。深圳厂做模房和压铸,东莞厂做后段加工与全检,两厂之间的工序接得上,中间不用外发。
体系在产线上体现为一道工序一份记录、一批件一份留样。客户审厂的时候,参数能追到具体哪一天、哪台机,出过的问题也能翻回那一批去看。
FAQ
Q: 外壳壁厚只有1mm,锌合金压得住吗?
A: 压得住,280T机台即可。1mm在这个吨位段不算薄,关键是浇口和排气要提前算好:浇口开小了,料进得慢,薄壁处先凝住就填不满;排气不畅,型腔里的气排不掉,会顶成气孔,电镀后正好露在亮面上。
Q: 开一套推剪刀外壳模要多久?
A: 常规模25-35天出样,模次寿命按20万次以上设计。
支持来图来样,48小时出结果。