专业压铸行业24年
适配规模化大批量生产
全国咨询热线:
18028784288
18028784288
专业压铸行业24年
适配规模化大批量生产
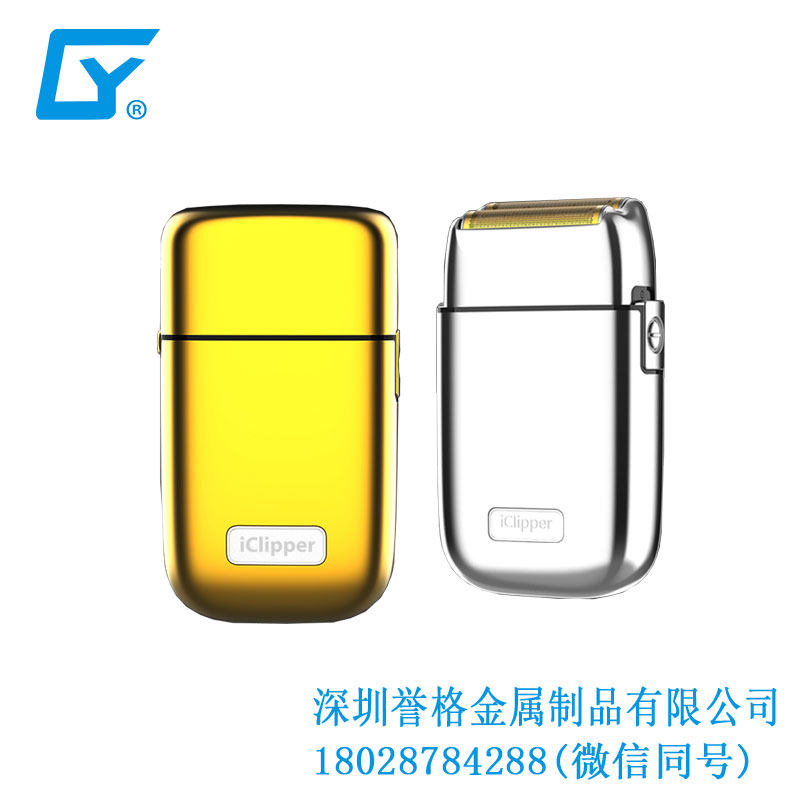
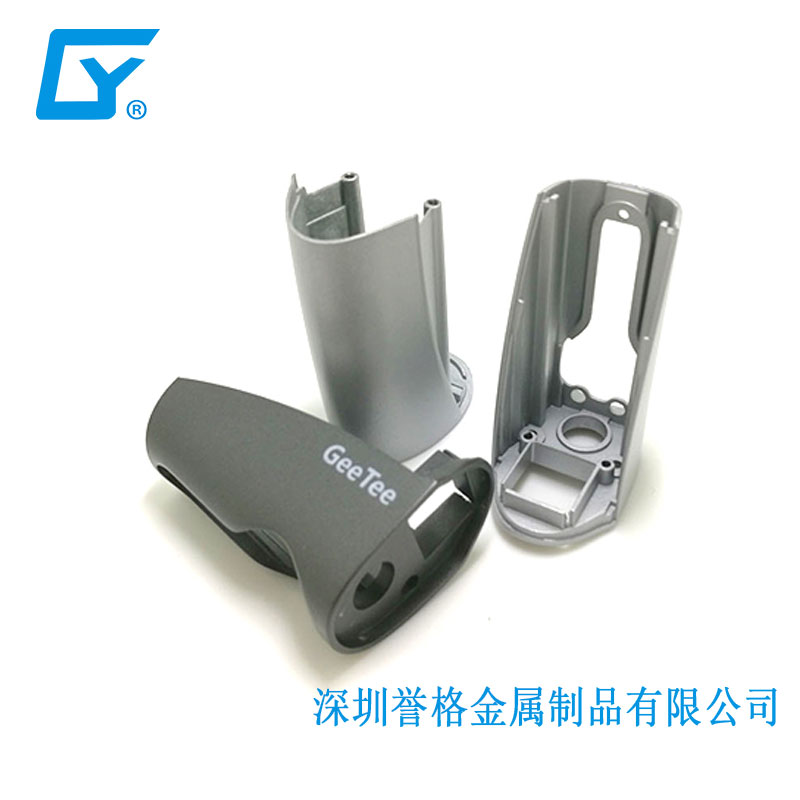
电动推剪刀金属外壳,我们用铝合金压铸开模,压铸机吨位是 280T,外观面做烤漆,或者电泳。难题在壁薄、外观面占比高,锁模力要压得住压射比压,机台选小了容易飞边跑料。
电动推剪刀外壳难在哪
电动推剪刀就是理发店和家用电推剪的机身下壳加中框,个护小家电的外观件。
电动推剪的要求集中在三条:壁厚要均匀,装配面配合要稳,外观面不能有不良。壁厚不均处,薄处先凝固,厚处补缩跟不上,内部留下缩孔,外观面上就是塌陷和阴影。装配面管合模缝和螺丝柱的位置,差一点整机装上去就晃。外观面客户上手就摸得到,流痕和气孔都算不良,拉伤也一样。
常见误区
很多人以为铝压铸也能拿去电镀,做出亮铬镜面那种质感。
但根据誉格压铸的实验,铝合金压铸件不能做电镀,不良率非常高。想要镜面亮铬,行业里通常换锌合金压铸或塑料件水电镀。
工艺
电动推剪刀金属外壳我们做铝合金压铸,压铸机是伊之密 280T。模温、压射速度和脱模剂喷涂按件调,温度低了容易欠铸,高了粘模。
公差、材料、交期
公差与检测。 关键尺寸在开模前跟客户逐项敲定,试模件出全尺寸报告,配合面用三次元(思瑞 CROMA-C)、2.5D 影像测量仪这类测量仪器测。开模前定不下来的尺寸,后面要动镶件和型腔,交期跟着拖。
检查项 | 控制要求 | 用什么检 |
装配面配合尺寸 | 按图纸公差带控制 | 三次元、2.5D 影像测量仪 |
壳体外轮廓 / 壁厚 | 按图纸 | 2.5D 影像测量仪 |
外观面 | 无流痕、气孔、拉伤 | 目视 + 首件比对 |
材料牌号
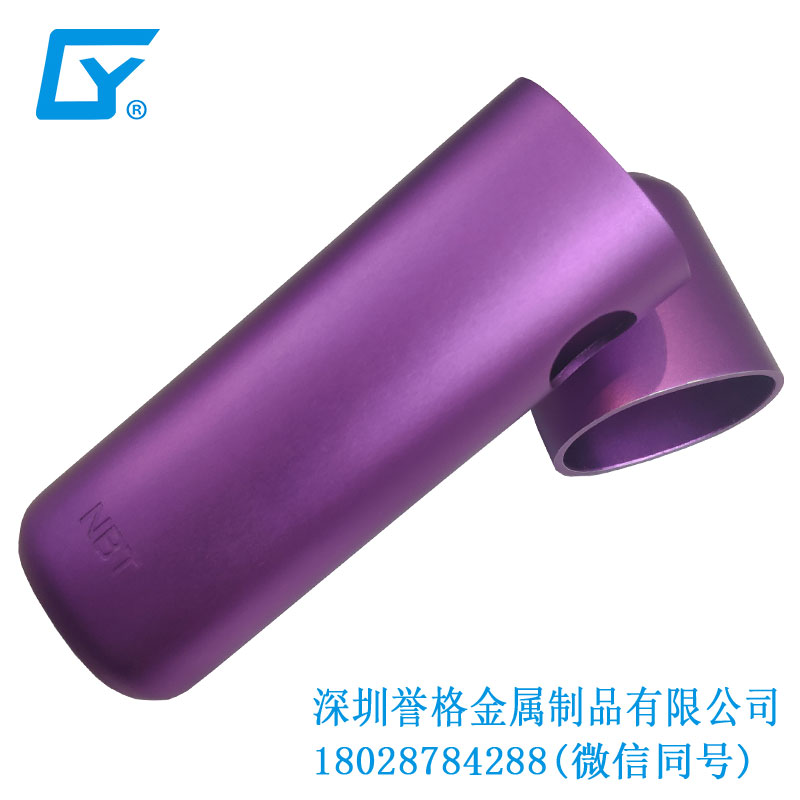
电动推剪刀外壳按结构强度和外观要求选 ADC12。这个牌号含硅量高,流动性好,薄壁细纹能充满,结晶区间窄,不容易裂。代价是阳极氧化做不出颜色,表面处理只能靠烤漆和电泳。
表面处理
电动推剪刀外壳,我们主要做烤漆,电泳黑色,烤漆我们自有产线。烤漆前要除油、打磨掉披锋和流痕,前处理不到位漆就挂不住。电泳的膜厚均匀,边角和凹位都能盖住。
资质与客户
深圳誉格持有 ISO9001:2015 质量管理体系认证和 IATF 16949:2016 汽车质量管理体系认证,也是国家高新技术企业。
科德士、阿克美、贝雅(BEIYA)、邦首、朗威 RUNWE 这几个品牌的电动推剪刀外壳,都是我们生产的。
常见问题
Q:披锋、CNC、表面处理是分开找人做,还是你们一起交?
A:都是誉格内部工序,客户只对接我们一家。
Q:首件样品多久能出?
A:模具做好之后7-10天交样。
模开得对,量产才省心。
支持来图来样,48 小时出结果。