专业压铸行业24年
适配规模化大批量生产
全国咨询热线:
18028784288
18028784288
专业压铸行业24年
适配规模化大批量生产
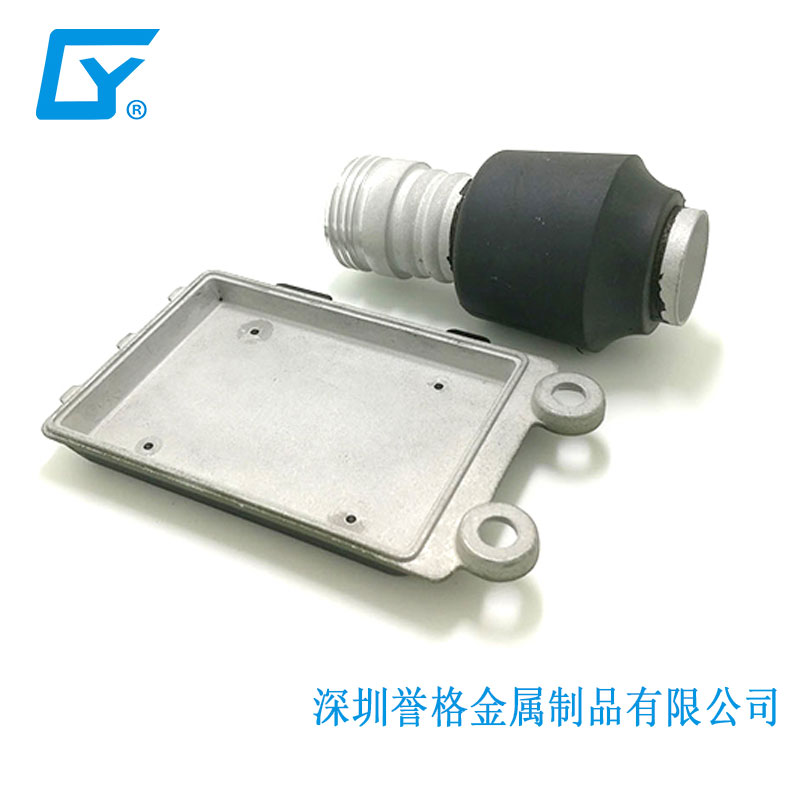
激光测距传感器外壳,我们用锌合金压铸做主壳体,配电镀珍珠铬做表面处理。这个件的外观面占比大,光学窗口座还要装得准,材料和工艺在开模前定错,后面返工的钱比省下的多。
激光测距仪外壳
手持式激光测距仪、工业测距模块都用得上。要求集中在三处:外观面要细纹,不能有气孔和流痕;装配面尺寸要稳,光学窗口座的装配位置不能偏。窗口座偏一点,光路就歪,测出来的距离跟着飘。
压铸的选择
屏蔽外壳和精密小件,锌合金压铸件同样能做屏蔽外壳,薄壁精度和外观面反而更好控,电镀也更方便。
要判断的是三件事:产品对重量敏不敏感、有没有散热需求、外观要到什么级别。锌合金密度比铝合金大,重量卡得紧的便携款要先算整机克重。发热量大的模组,金属壳要帮着散热,锌的导热不如铝。外观要做到镜面亮铬,锌合金电镀的路子更顺。三件事都接受,锌合金在成本上更划算,模具寿命比压铸铝长,模次上去,单件成本跟着降。
选型边界
激光测距传感器外壳做锌合金压铸。
外观面多、纹路要细腻的用 Zamak 3。这是锌合金里用得最广的牌号,铜含量低,尺寸稳定,适合做电镀外观件。主壳体壁厚一般在 1.0-1.5mm,电池仓盖局部到 1mm,锌合金的流动性压得住。壁厚低于这个区间,远端容易充不满;厚薄交界处太陡,厚的地方收缩慢,表面跟着凹。
常见不良是气孔和冷隔,出在浇口位置和厚薄过渡区。气孔里有一部分是卷气,一部分是缩孔;冷隔是两股料在型腔里没熔到一起,界面上留一道线。浇口位置定得不对,卷气进到型腔深处,抛光和电镀之后才显出来。我们靠模温控制和模具上的抽真空阀结构去压。
表面处理
锌合金外壳可以做电镀白铬或电镀珍珠铬,由多年合作的专业配套产线完成,驻厂跟检 + 来料全检,品质与交期由我们统一负责。电镀前要抛光、除油、活化,先预镀一层铜打底,镀层才咬得住锌基体。白铬亮,珍珠铬带一点雾感,选哪种看客户的外观样板。
表面性能按客户给的标准执行。附着力做百格测试,按 GB/T 9286 划格评级;耐酒精测试按 YG-QC-JJ20220811003 出,针对的就是外壳频繁接触手指和清洁剂的场景;耐腐蚀用盐雾测试机,按中性盐雾条件做。
产能、资质
模具设计、开模、压铸、披锋、CNC、抛光、镭雕、组装、全检包装都在厂内完成。资质上有 ISO9001、IATF 16949 和国家高新技术企业。工序不跨厂,出了问题不用在几家供应商之间对责任。模具自己开,改模也不用等外部排期。
尺寸公差与配合用三次元、2.5D 影像测量仪这些测量仪器验收,关键量具全部外校,校准机构是深圳华维计量,上次校准 2026 年 4 月 20 日。
FAQ
Q:外壳要电磁屏蔽,锌合金压铸 + 电镀能达到效果吗?
A:能,导电镀层做屏蔽是锌合金件上的成熟做法。镀层连续包住壳体,接缝位置配导电衬垫,屏蔽就接得上。屏蔽效能看镀层厚度和接地设计,壳体本身不是唯一变量。
Q:光学窗口座的装配公差能控到多少,怎么验收?
A:常规 ±0.05mm,用三次元、2.5D 影像测量仪验收。
外壳看着简单,难的是屏蔽、精度、外观三件事要在一个件上同时满足。
支持来图来样,48 小时出结果。