专业压铸行业24年
适配规模化大批量生产
全国咨询热线:
18028784288
18028784288
专业压铸行业24年
适配规模化大批量生产
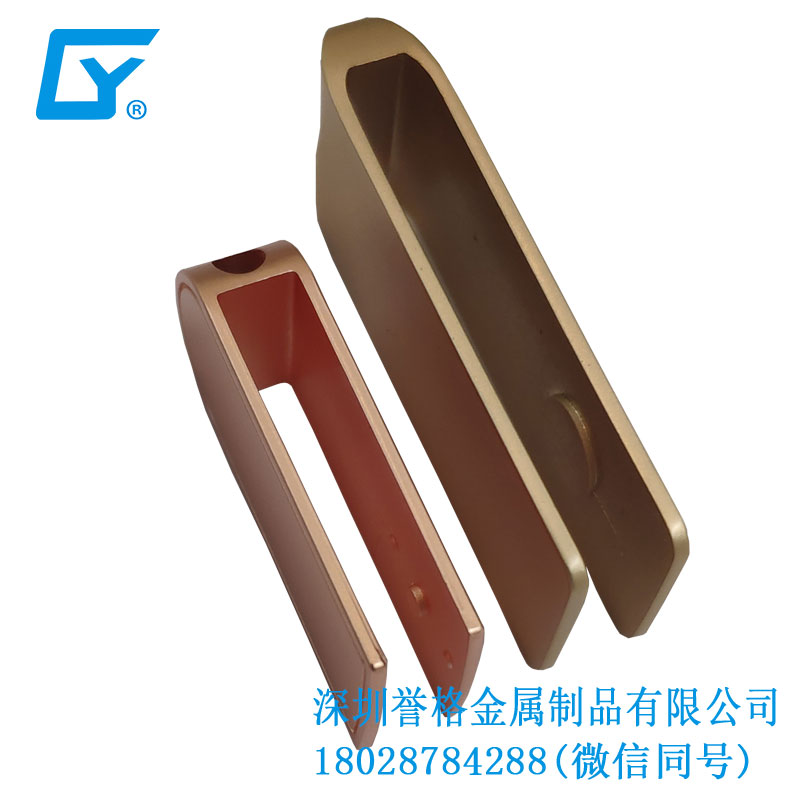
耳机耳挂这类细长弧形薄壁件,要减重,就做镁合金压铸或镁合金半固态压铸。镁的密度约为铝的三分之二,同样壁厚下件轻一截,戴久了耳后的压迫感差得不小。
薄壁
「耳挂能压到多薄,0.5mm 行不行?」,耳机项目被问最多的就是能做多薄,减重问题。壁厚往下压,充填和补缩的余量跟着变小。熔料流到弧的远端一路降温,薄处冷得最快,没充满就凝住,出欠铸。细长件还有长度方向的累积,单段变形不大,接起来两端位置就偏了。
头戴式耳机、运动挂耳耳机、骨传导耳机的耳挂臂,细长弧形,带铰链位和螺丝柱,内弧面还有装配基准,装上去不能晃、不能有异响。铰链位和螺丝柱都是局部加厚的,加厚处凝固慢,缩孔和凹痕多半出在这里。根部做圆角,应力集中能摊开。
耳挂件用什么合金、壁厚多少
耳挂这类件我们用镁合金压铸,热室机,吨位180T,细长弧、薄壁、小凸台压得实。180T 按投影面积和比压选,细长件投影面积不大,吨位不用往上堆。
整件做 0.5mm 我们一般不建议,收缩和变形不好控,最好加厚到1mm以上。1mm 是给充填和补缩留的余量,弧长越长越不能省。
内弧装配面留加工余量,后面上 CNC 精修,弧长方向避免大平面。压出来的弧面带着脱模斜度和收缩偏差,直接拿它当装配基准,装上去会晃。尺寸和配合按图纸验收,用三次元、2.5D 影像测量仪检。三次元量空间尺寸和形位公差,2.5D 看平面轮廓和孔位。
表面处理
耳挂件常用的烤漆 / 烤漆UV 在我们自有产线做,3涂3烤,效果稳定。每涂一道烘干再打下一道,层间结合得牢。
涂层附着力打百格,耐磨用 RCA 纸带测试,耐酒精也有报告可查。百格按 GB/T 9286 划格法判级,刀口要划透涂层见到基材。
资质与客户
深圳厂区做模房和压铸,东莞厂区做披锋、CNC、抛光、烤漆、全检,中间环节客户不用自己协调。毛坯转东莞做后加工,客户不必另外找抛光厂和喷涂厂排期。
我们过了 ISO9001、IATF 16949,也是国家高新技术企业。
FAQ
Q:耳挂能压到多薄?0.5mm 做得出来吗?
A:常规 1mm。0.5mm 整件不推荐,局部减薄可以。减薄的位置要避开受力点和螺丝柱根部,再补一道加强筋。
Q:耳挂带铰链位、壁厚不均,会不会缩水变形?
A:交接处加厚做圆角过渡,开模阶段就改图纸。模具开好再动,改的是镶件和型腔,周期和费用都不划算。
耳挂件做不做得成,看壁厚、装配面精度、收面这三件事能不能落地。
支持来图来样,48 小时出结果。